
Hírek
3D lézeres profilmérő kontra 3D kamera: hogyan működik a gyártósori 3D mérés, és melyiket érdemes választani?
Röviden: A 3D lézeres profilmérő és a 3D kamera közötti választásnál a mozgás dönt. A 3D lézeres profilmérő egyszerre egy keresztmetszetet mér, és a mozgó alkatrészről ezekből építi fel a 3D modellt – ezért ez a gyártósori (inline) 3D mérés természetes eszköze szállítószalagon. A pillanatkép (snapshot) 3D kamera egyetlen felvétellel rögzíti a teljes jelenetet, miközben az alkatrész áll, így álló ellenőrzéshez, robotvezérléshez és ömlesztett alkatrészek kiemeléséhez (bin picking) illik. A kérdés tehát egyszerű: áthalad az alkatrész az érzékelő előtt, vagy megáll alatta?
Mi az a 3D lézeres profilmérő?
A 3D lézeres profilmérő – más néven lézervonal-profilérzékelő – lézervonalat vetít a felületre, és azt méri, hogyan torzítja el ezt a vonalat a tárgy alakja. Minden mérés egy 2D keresztmetszetet, azaz profilt ad. Ha az alkatrész elhalad az érzékelő alatt, a profilmérő ezeket a profilokat teljes 3D modellé illeszti össze.
Fontos fogalmak:
- Profil: a tárgy egyetlen magassági keresztmetszete a lézervonal mentén.
- Lézeres háromszögelés (trianguláció): a mérési elv – egy kamera szögben nézi a lézervonalat, így a magasságváltozás eltolja a vonal helyzetét a képen.
- Pontfelhő / magassági térkép: a sok profilból összeállított 3D adathalmaz.
A gépi látás katalógusaiban ezt az eszköztípust gyakran vonallézeres 3D kameraként kínálják. Úgy működik, mint a vonalszkenner kamera a 2D képalkotásban: egyszerre egy vonalat rögzít, és a teljes képhez mozgásra van szüksége. A 2D megfelelőt az area scan és line scan kamerák összehasonlítása mutatja be.
Mi az a pillanatkép (snapshot) 3D kamera?
A pillanatkép 3D kamera egyetlen felvétellel rögzíti a teljes látómező mélységadatait, az alkatrész vagy az érzékelő mozgatása nélkül. Eredménye egy álló jelenet teljes 3D képe vagy pontfelhője.
A mélység meghatározására több módszer létezik:
- Strukturált fény: fénymintázatok sorozatát vetíti a tárgyra, és a képekből rekonstruálja a 3D alakot.
- Lézeres pillanatkép-érzékelők (snapshot szenzorok): belül végigpásztázzák a lézervonalat az álló tárgyon, így nincs szükség külső mozgásra vagy enkóderre.
- Sztereó és RGB-D kamerák: két nézetből számítják a mélységet, illetve mélységérzékelőt kombinálnak színes képpel.
Ezek működését a 3D gépi látás kameratípusairól szóló áttekintésünk részletezi. Ez a cikk arra a döntésre fókuszál, amely a gyártósoron a legfontosabb: mozgó alkatrészt pásztázó profilmérő vagy álló alkatrészt rögzítő kamera.
Mi a különbség a 3D lézeres profilmérő és a 3D kamera között?
Az alapvető különbség a mozgás. A profilmérőnél az alkatrésznek – vagy az érzékelőnek – mozognia kell, a pillanatkép 3D kameránál az alkatrésznek állnia kell. Minden más ebből következik.
| 3D lézeres profilmérő | Pillanatkép 3D kamera | |
|---|---|---|
| Képrögzítés | Egyszerre egy profil, ezekből áll össze a 3D | A teljes látómező egy felvétellel |
| Mozgás | Szükséges: szállítószalag, lineáris tengely vagy robot | Az alkatrésznek állnia kell |
| Mozgáskövetés | Állandó sebesség vagy enkóder a pozíció követésére | Nem szükséges |
| Látómező | Nagyobb, főleg a haladási irányban | Kisebb, a kamera látószöge határozza meg |
| Pontosság | A Keyence szerint általában kisebb, mint a lézeres pillanatkép-érzékelőké | A lézeres pillanatkép-érzékelők álló tárgyon általában pontosabbak |
| Környezeti fény | Nagy teljesítményű lézerrel és optikai szűrővel jól teljesít | A módszertől függ |
| Legjobb alkalmazás | Mozgó, hosszú vagy folyamatos alkatrészek gyártósori mérése | Álló ellenőrzés, robotvezérlés, kiemelés |
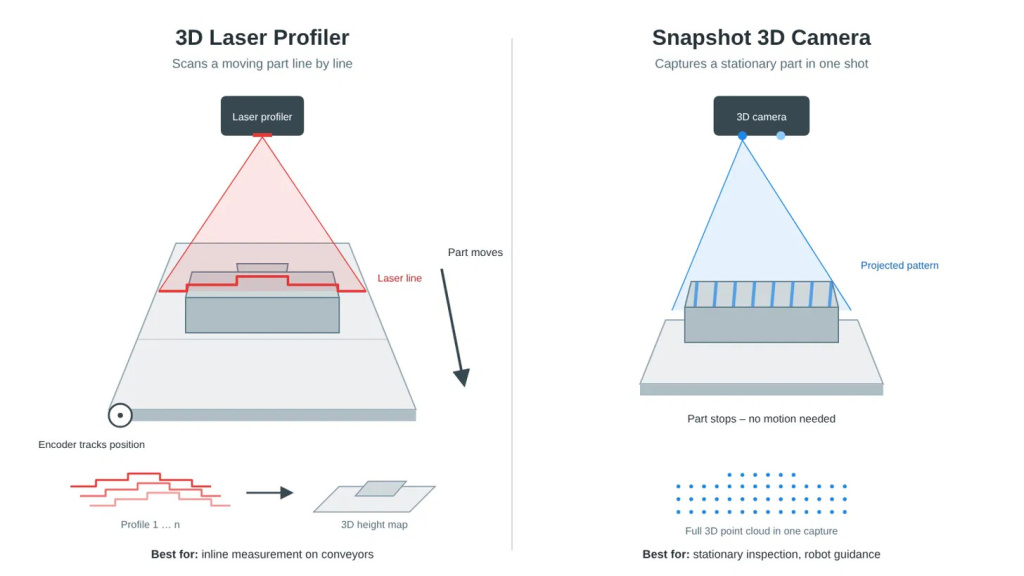
Két dolgot érdemes kiemelni. Egyrészt a pontossági összevetés általános, nem abszolút: a tényleges eredmény az adott érzékelőtől, optikától és beállítástól függ. Másrészt, mivel a profilmérő az alkatrész mozgása közben folyamatosan újabb profilokat rögzít, lefedettsége a haladási irányban kiterjed – ezért kezeli jól a hosszú vagy extrudált alkatrészeket.
Lézeres pillanatkép-érzékelő vagy lézeres profilmérő: melyik a pontosabb?
A Keyence lézeres pillanatkép-érzékelőket és profilmérőket összehasonlító anyaga szerint a pillanatkép-érzékelők általában pontosabbak, mert önálló egységek, és nincs szükségük külső mozgásra, enkóderre vagy kiegészítő megvilágításra. A profilmérők a mozgástól és a kiegészítő berendezésektől függenek, ami csökkenti az összpontosságot.
Az ár a lefedettség: a pillanatkép-érzékelő látómezeje kisebb, és csak álló tárgyon működik, a profilmérő nagyobb területet fed le, és mozgó alkatrészen is mér.
Strukturált fény vagy lézeres háromszögelés: mikor melyik a jobb?
Az LMI Technologies egyértelmű ökölszabályt ad: a strukturált fény akkor a jobb, ha a tárgy az ellenőrzés helyén áll, a lézeres háromszögelés pedig akkor, ha mozog – például szállítószalagon vagy transzfersoron.
További különbségek ugyanebből a forrásból:
- Környezeti fény: a nagy teljesítményű lézeres háromszögelő érzékelők erős fényben is jól teljesítenek.
- Szubmikronos mérés: a lézerfolt-zaj (speckle) megakadályozza, hogy a lézeres háromszögelés szubmikronos szinten mérjen; itt a LED-es strukturált fény az előnyös.
- Biztonság: a lézeres érzékelők a lézerosztálytól függő szembiztonsági kockázatot jelentenek, a LED-es megvilágítás nem.
Hogyan működik a gyártósori (inline) 3D mérés?
A gyártósori 3D mérés azt jelenti, hogy minden alkatrészt mozgás közben, a szállítószalagról való levétel nélkül mérünk. Erre jellemzően 3D lézeres profilmérőt használnak.
A folyamat négy lépésből áll:
- Vetítés: a profilmérő lézervonalat vetít az alkatrészre.
- Profilalkotás: a beépített kamera rögzíti a torzult vonalat, és magassági profillá alakítja.
- Mozgáskövetés: az alkatrész haladása közben a profilmérő profilt profil után rögzít. Egyenletes sebességnél a profilok idő alapján is mintavételezhetők; változó sebességnél egy enkóder követi az alkatrész helyzetét, hogy a profilok közötti távolság helyes legyen.
- Összeállítás és mérés: a profilokból 3D magassági térkép áll össze, a szoftver pedig magasságot, szélességet, réseket, térfogatot vagy felületi hibákat mér.
Mivel a profilmérő minden alkatrészt áthaladás közben lát, a mérés beilleszkedik a gyártósor természetes ütemébe. Nem kell megállítani a szalagot vagy külön mérőállomásra vinni az alkatrészeket.
Mely feladatokhoz kell 3D lézeres profilmérő?
Lézeres profilmérőt akkor válasszon, ha az alkatrészek mozognak az ellenőrzési ponton, hosszúak vagy folyamatosak, vagy ha részletes keresztmetszeti mérésre van szükség. A Keyence és az LMI által említett tipikus feladatok:
- Rés- és szintkülönbség-mérés (gap & flush) összeszerelt karosszéria- vagy alkatrészelemek között, ami a gépjárműiparban gyakori;
- Varratkövetés hegesztéskor;
- Gumiabroncsok alakjának és DOT-kódjának ellenőrzése;
- Élelmiszerek térfogatmérése szállítószalagon – ez az élelmiszeripari gyártósoroknál fontos;
- Folyamatos anyagok mérése szállító- és transzfersorokon.
Ezekben a közös a mozgás és a méret: az alkatrész halad, az eredmény pedig egy szám – magasság, rés, térfogat –, nem egy kép.
Mely feladatokhoz kell pillanatkép 3D kamera?
Pillanatkép 3D kamerát akkor válasszon, ha az alkatrész megáll az ellenőrzési ponton, vagy ha egy robotnak a mozdulat előtt teljes 3D képre van szüksége a jelenetről. Tipikus feladatok:
- Álló ellenőrzés: csatlakozótüskék koplanaritása, hegesztési varrat alakja, síkság, valamint IC chipek ülése és orientációja – a Keyence szerint;
- Robotvezérlés és bin picking: az RGB-D kamerák színt és mélységet kombinálnak, így megadják a robotnak az alkatrészek megtalálásához és kiemeléséhez szükséges információt – például JAKA kollaboratív robotok mellett;
- Pozicionálás és jelenlét-ellenőrzés, ahol a teljes tárgyat egyszerre kell látni.
Hogyan válasszunk a lézeres profilmérő és a 3D kamera között?
Haladjon végig sorban az alábbi kérdéseken. A legtöbb projektnél a harmadik kérdésnél már egyértelmű a válasz.
- Mozog az alkatrész az ellenőrzési ponton? Ha igen, induljon a lézeres profilmérőből. Ha megáll, a pillanatkép 3D kamera általában egyszerűbb.
- Hosszabb az alkatrész egy látómezőnél? A hosszú, extrudált vagy folyamatos alkatrészek a profilmérőnek kedveznek.
- Mérés vagy jelenet kell? A keresztmetszeti méretek a profilmérő, a robotnak szóló teljes 3D kép a 3D kamera felé mutat.
- Mennyire szűk a tűrés? Szubmikronos követelménynél az LMI szerint a lézerfolt-zaj kizárja a lézeres háromszögelést.
- Milyenek a fény- és biztonsági viszonyok? Erős fényben a nagy teljesítményű lézer előnyös; a lézerosztályt és a szembiztonságot fel kell mérni.
- Mennyibe kerül a teljes rendszer? A profilmérőhöz enkóder és szabályozott mozgás kellhet, a pillanatkép-kamerához meg kell állítani az alkatrészt. Ezeket is számolja bele a költségvetésbe – a gépi látás megtérüléséről (ROI) szóló útmutatónk megmutatja, hogyan számítható ki a megtérülés.
A 3D rendszereknél is számít az optika és a megvilágítás, főleg fényes vagy sötét felületeken; az alapelveket az objektív és megvilágítás kiválasztásáról szóló útmutatónk foglalja össze.
Melyik 3D gépi látó kamera illik a gyártósorához?
Nincs egyetlen legjobb 3D gépi látó kamera – a megfelelő választás a mozgástól, az alkatrész méretétől és a szükséges méréstől függ. A Hikrobot 3D kamerák kínálata vonallézeres, sztereó és RGB-D modelleket is tartalmaz, így a gyártósori profilmérést és az álló vagy robotvezérelt feladatokat is lefedi. Mozgó alkatrészek méréséhez a vonallézeres 3D kamerák a kiindulópont.
A 3D mérés egy szélesebb gépi látó rendszer része, értéke pedig olyan eredményekben látszik, mint a kevesebb továbbjutó hiba és a jobb minőségellenőrzés. Az ELVOTEC hivatalos Hikrobot-forgalmazóként segít a magyarországi és a régióbeli gyártóknak a megfelelő 3D érzékelő kiválasztásában és integrálásában – vegye fel velünk a kapcsolatot, és beszéljük át az alkalmazását.
Gyakran ismételt kérdések
Mi az a 3D lézeres profilmérő?
A 3D lézeres profilmérő lézervonalat vetít az alkatrészre, és lézeres háromszögeléssel méri annak magassági profilját. Az alkatrész mozgása közben sok profilból 3D modellt állít össze.
Mi a fő különbség a lézeres profilmérő és a 3D kamera között?
A lézeres profilmérőnek relatív mozgásra van szüksége, és soronként építi fel a 3D adatot. A pillanatkép 3D kamera egyszerre rögzíti a teljes jelenetet, és álló alkatrészt igényel.
Szükség van enkóderre a lézeres profilmérőhöz?
Nem mindig. Egyenletes sebességnél a profilok idő alapján is mintavételezhetők. Változó sebességnél az enkóder követi az alkatrész mozgását, hogy a 3D modell helyesen álljon össze.
Pontosabb a strukturált fény, mint a lézeres háromszögelés?
Álló alkatrészeknél és nagyon szűk tűréseknél gyakran igen. A lézerfolt-zaj (speckle) megakadályozza, hogy a lézeres háromszögelés szubmikronos szinten mérjen, itt a LED-es strukturált fény az előnyös.